设备选型时,企业通常会根据生产目标确定搅拌机的处理能力。但设备投入使用后,有时会发现实际产量与预期存在差距:设备一直在运行,整条生产线的产出却没有达到计划要求。
遇到这种情况,不能简单地认定搅拌机能力不足。实际处理量受到物料特性、生产节拍、上下游设备配置以及现场操作等多方面因素影响。只有找到限制产量的具体环节,才能确定后续的调整方向。
一、先弄清楚设备标称产能与实际产量的区别
设备标称处理能力通常是在特定条件下确定的,实际生产条件如果与设计工况不同,产出就可能出现差异。
例如,物料的堆积密度、含水率和流动性发生变化后,设备的实际装料情况及排料节奏可能随之改变。对于不同类型的搅拌机,单批处理量、搅拌周期和排料方式也有所区别,不能只根据某一个参数判断整机的实际产能。
因此,在分析产量问题之前,应先明确统计口径:是单位时间内搅拌机完成的物料量,还是整条生产线最终形成的合格产品量。两者并不完全相同。
二、搅拌周期过长,要找出时间花在哪里
对于间歇式搅拌设备,一个完整的生产周期通常不仅包括搅拌,还涉及进料、排料及必要的操作环节。如果某个环节耗时明显增加,即使搅拌机本身工作正常,单位时间内完成的批次数量也可能下降。
生产人员可以记录每个环节的实际耗时,判断时间主要消耗在进料等待、混合过程、排料,还是人工操作上。
如果问题来自进料系统,就需要检查输送和计量环节;如果排料时间过长,则应关注物料特性、排料结构及下游接收条件。只有明确瓶颈所在,调整才更有针对性。
对于连续式搅拌设备,则需要重点关注供料是否稳定、进料比例是否准确,以及前后端设备能否保持协调运行。
三、不要忽略上下游设备的限制
一条完整的生产线,通常包含储料、输送、计量、搅拌、排料以及后续处理等多个环节。任何一个环节出现能力不足,都可能限制整条生产线的产出。
例如,搅拌机能够按要求完成混合,但上游供料不及时,设备就可能出现等待;如果下游输送或接收能力不足,搅拌机即使完成当前批次,也无法及时进入下一轮生产。
因此,评估处理量时,需要把搅拌机放到整条生产线中分析,而不是单独看某一台设备的参数。对于计划扩产的企业,也应提前核对上下游设备的能力是否匹配,避免局部升级后,瓶颈转移到其他环节。
四、物料变化也可能影响实际产出
不同物料的流动性、黏附性、颗粒组成和含水率不同,生产过程中的进料、混合和排料表现也可能存在差异。
如果生产中更换了原料,或者配方调整后物料状态发生变化,原有的运行节拍未必还能保持不变。对于干粉砂浆、矿粉、尾矿及部分固废处理项目,应结合具体物料性质评估设备的适用范围和工艺条件。
遇到处理量下降的情况,可以对比近期的原料信息、运行记录和成品质量数据,确认产量变化是否与物料条件有关,而不是直接通过提高设备运行速度来解决。
五、提高处理量,不能以牺牲质量为代价
发现产量未达到计划目标时,部分企业会尝试缩短搅拌时间或增加装料量。但这些调整是否可行,需要结合设备设计条件和产品质量要求判断。
如果混合时间不足,可能导致成品均匀性下降;如果装料量超过设备适用范围,也可能改变物料运动状态,影响混合效果和设备负荷。
更稳妥的做法是先建立当前生产基准,记录实际处理量、周期时间和成品检测结果,再针对具体瓶颈进行调整。每次调整后,都应通过生产数据验证效果,确保产量和质量能够同时满足要求。
六、设备选型阶段就应考虑真实生产条件
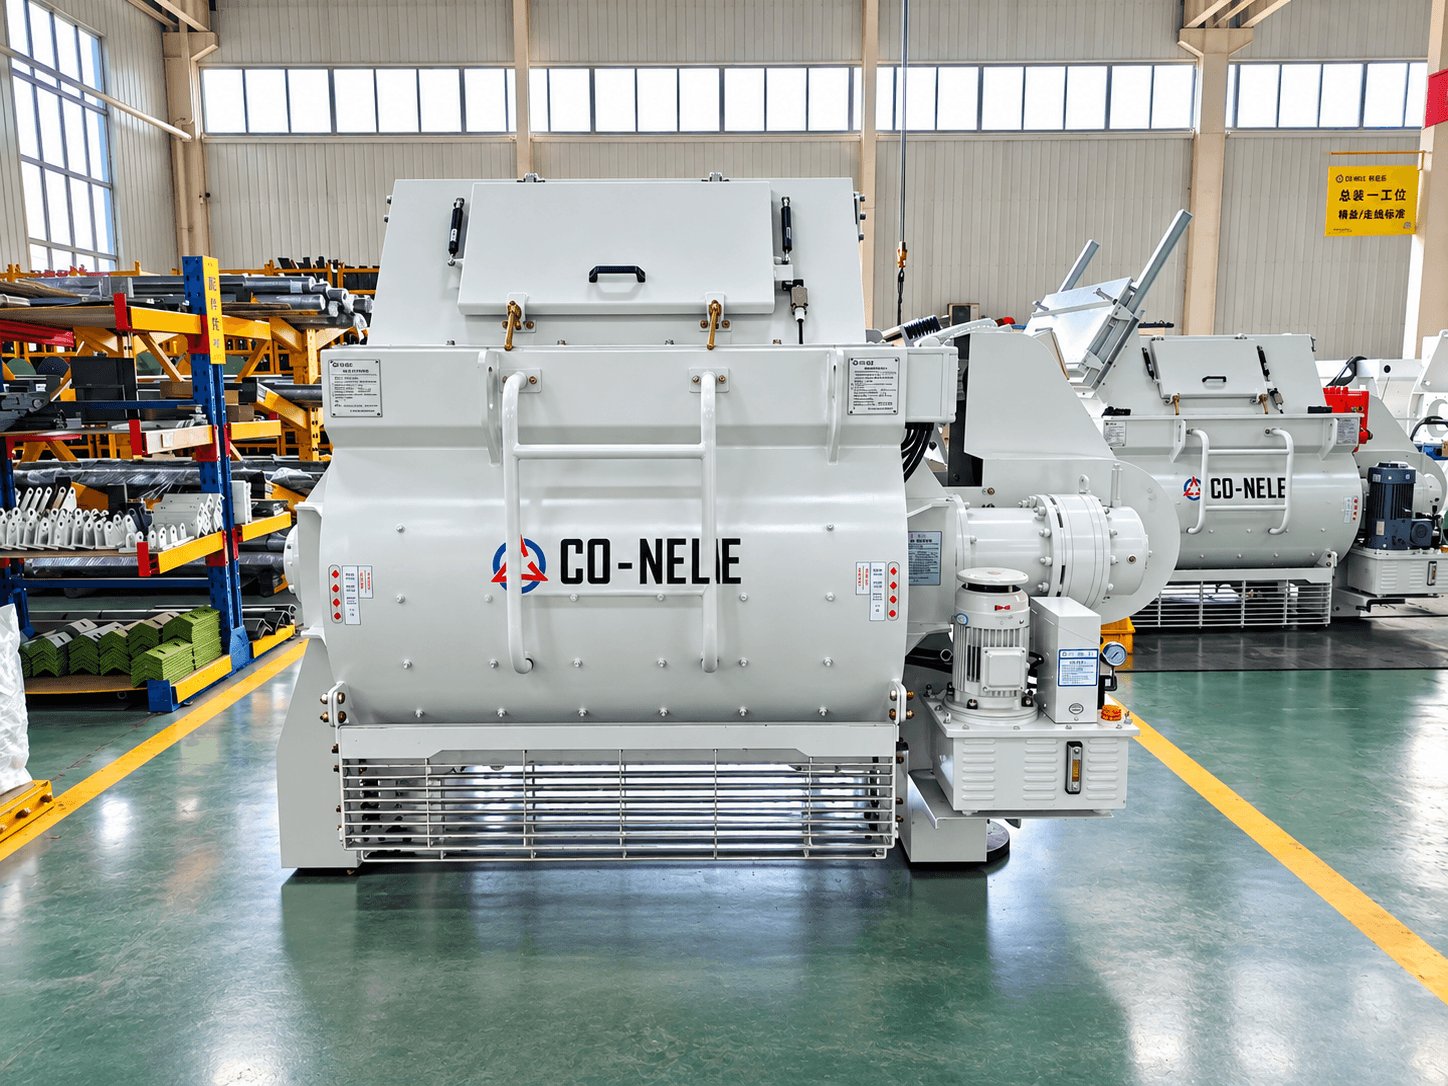
对于科尼乐搅拌设备,具体选型需要结合物料特性、目标产能、工艺要求及现场生产组织方式综合确定。
企业在前期沟通时,除了说明预期产量,还应提供物料信息、生产时间安排、上下游设备配置和成品质量要求。对于工况复杂或物料差异较大的项目,可以通过针对性试验进一步确认设备与工艺的匹配情况。